

凌辰PLC在两台磨床间自动流程和精密加工中的应用案例
在工业制造中,效率和精度始终是核心追求。面对需要同时加工不同尺寸通孔的复杂工件时,传统的人工操作不仅效率低下,而且难以长时间维持稳定的生产。近日,凌辰科技凭借其先进的PLC控制技术,成功为一个一二磨床桁架自动化项目提供了一套高效的解决方案,实现了从振动盘上料到协同加工以及两台磨床间精确卸料的全过程无人化操作。
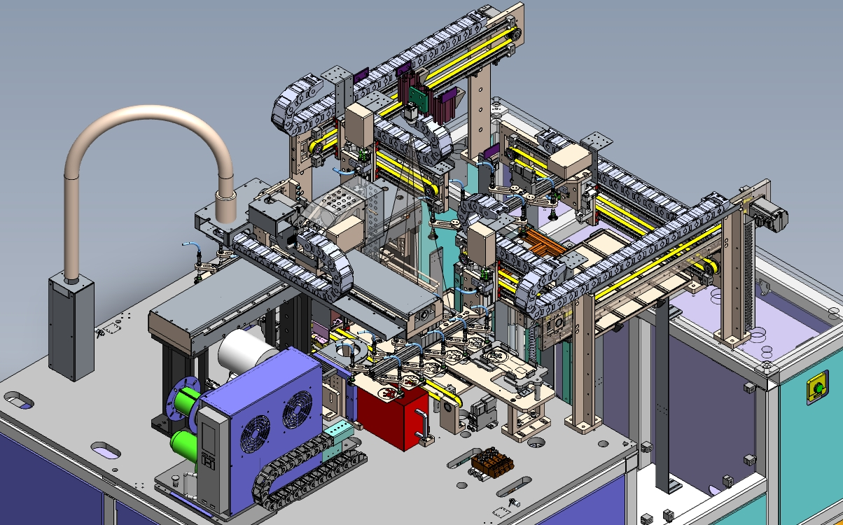
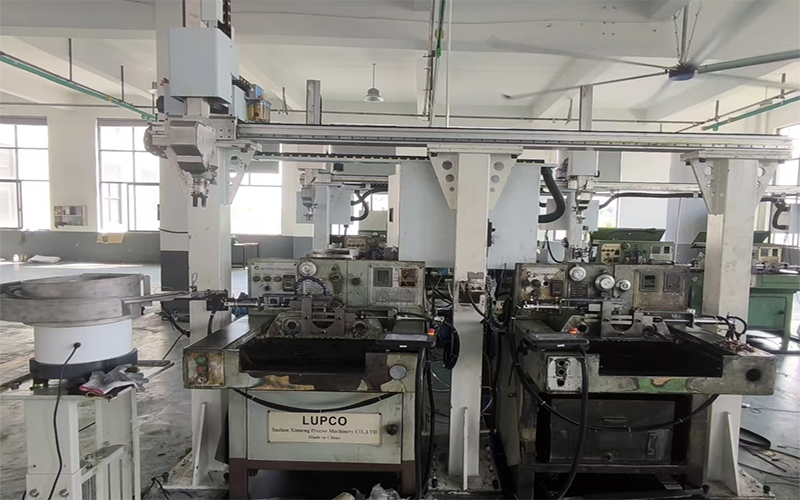
项目核心:双研磨机协同工作,全自动流程
该项目的核心目标是构建一个高效的龙门系统,以实现两台磨床之间的工件自动传送和精密加工:
智能上下料:工人只需将工件放置在振动台上,龙门夹爪即可自动取下工件,并将其精确运送至1号磨床待机。1号磨床大孔加工:1号磨床加工完成后,龙门夹爪取下已加工好的工件,然后装载新的工件,开始大孔磨削加工。2号磨床智能反转加工:大孔加工完成后,龙门夹爪将工件送至反转装置进行方向调整,然后将其送至2号磨床待机。小孔加工流程相同(卸料、装载和启动)。自动卸料:龙门夹爪将已加工好的工件运送至指定卸料区域进行卸料。
整个加工过程(上料→大孔磨削→反转→小孔磨削→下料)由凌辰PLC无缝衔接并集中控制,确保高效精准的运行。每台磨床的内部加工也分为四个步骤:快速磨削、精磨、超精磨和倒圆,以保证高质量的孔加工。
技术难题及灵辰解决方案
该项目对桁架夹爪的运动控制提出了严格的要求:速度范围为 0-1500 毫米/秒,多种可选速度,速率可调范围为 0-100%,支持四轴手动轮操作,以及双触摸屏防卡设计。
精准手动轮控制(亮点):凌辰创新性地将LC1008 PLC与LC5002脉冲输入模块结合使用。通过采集手动轮的齿轮位置、放大倍率和脉冲信号,在程序中创建了一个自由编码器轴。利用电子齿轮功能块,该自由编码器轴与桁架的四个实际运动轴(X、Y、Z和A)精确耦合。原理:手轮旋转产生脉冲(例如,每转1000个脉冲)。PLC利用脉冲计数(确定位移,例如,0.001毫米/脉冲)、频率(确定运动速度)和A/B相位差(确定方向)实现对所有四个轴的高精度、实时、同步控制,满足精细定位的要求。
标准化研磨工艺:凌辰工程师将复杂的研磨工艺(快速研磨→精磨→超精磨→圆角)封装成一个可复用的功能块。研磨机启动后,该功能块可多次调用,显著简化了研磨机1和研磨机2的程序开发,提高了效率并减少了误差。可靠的硬件架构:核心控制:LC1008 PLC;信号处理:LC5002脉冲输入模块、LC1486输入模块、LC2486输出模块、LC1188输入输出模块;通信网络:EtherCAT高速总线连接各轴驱动器,RS485/RS232连接研磨机专用控制系统和手摇曲柄。
效率和可靠性双重飞跃
产能释放:彻底突破人工操作的体力和时间限制,实现24小时不间断生产,自动化上下料显著缩短单件加工周期。精度保障:PLC精确控制桁架运动轨迹和磨床加工过程,确保大小孔加工的一致性和高质量。管理优化:减少对熟练工人的依赖,降低劳动力成本和管理复杂性。

结论
凌辰科技成功实施了一二磨床桁架项目,不仅验证了其PLC产品在复杂自动化场景下的强大控制能力,也彰显了其以技术创新和客户需求为导向的服务理念。该方案为高效、精准、自动化加工同类工件树立了新的标杆。